Станина для станка CK61160TX: цена и заводы — 2026
2026-09-13
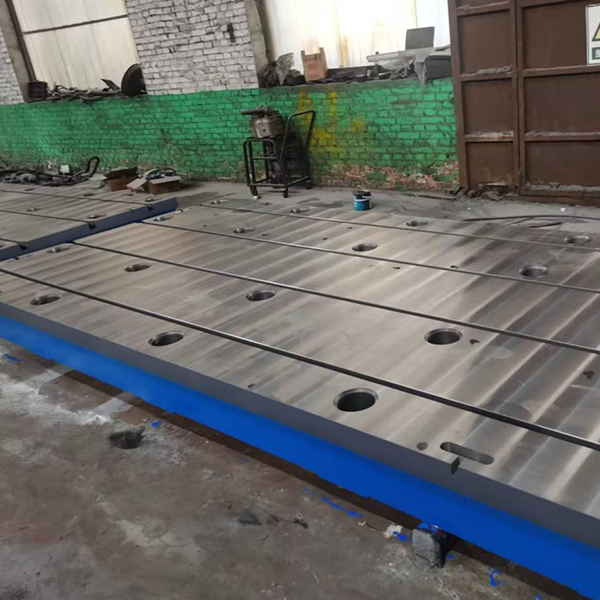
Когда на производственной линии встает огромный токарный станок серии CK61160TX, и причина поломки кроется в трещине или деформации основания, поиск замены превращается в настоящий квест. Найти надежную станину для станка CK61160TX в 2026 году — это не просто вопрос покупки куска чугуна; это стратегическое решение, от которого зависит, сможет ли ваш цех в Сибири или на Урале выполнять заказы с микронной точностью после зимнего простоя. Рынок переполнен предложениями «заводской гарантии», но давайте честно: большинство из них — это перекрашенный металлолом из подвалов Шэньчжэня, который не выдержит вибрационных нагрузок российского тяжелого машиностроения.
Почему старая станина убивает новый станок: скрытая геометрия
Вы можете подумать, что станина — это просто массивная база. Ошибаетесь. В 2025-2026 годах мы наблюдали тревожную тенденцию: китайские производители, пытаясь удешевить экспорт в РФ, начали экономить на времени естественного старения металла. Раньше чугунное литье для таких гигантов, как CK61160TX, должно было «отлежаться» месяцами, чтобы снять внутренние напряжения. Сейчас? Термическая обработка за три дня и отгрузка.
Что происходит через полгода работы в неотапливаемом ангаре под Новосибирском?
Геометрия «плывет». Направляющие, которые вчера были идеальными, сегодня дают перекос в 0,05 мм на метр. Для токарной обработки валов диаметром 160 мм (а именно на это рассчитана модель 160) это катастрофа. Деталь выходит конусом, резцы ломаются, операторы впадают в ступор. И винят во всем ЧПУ или инструмент, даже не подозревая, что проблема в фундаменте машины — в самой станине.
Я лично видел случаи, когда новая станина, купленная по «горящей цене», требовала ручной шаберовки направляющих прямо на месте установки. Это дикий трудоемкий процесс, который съедает всю экономию от дешевой покупки. Если вам предлагают цену ниже рыночной на 30% — бегите. Скорее всего, вам продают металл, который еще не «устоялся».
Реальность поставок в Россию: логистика и риски 2026 года
Ситуация с импортом изменилась. Прямые контракты с крупными заводами вроде Qinchuan или Dalian Machine Tool Group стали сложнее из-за банковских транзакций и логистических узких мест. Многие российские дилеры теперь работают через посредников в Казахстане или Кыргызстане. Это добавляет слой непрозрачности.
Главный риск — отсутствие документации на русском языке с реальными данными о твердости материала (HB) и классе точности направляющих. В 2026 году стандарты ужесточились. Если завод-производитель не может предоставить протокол ультразвуковой дефектоскопии отливки, считайте, что вы покупаете кота в мешке. Трещины внутри тела станины не видны глазу, но они проявятся при первой же серьезной перегрузке.
Кстати, о перегрузках. Модель CK61160TX предназначена для тяжелых работ. Но многие пытаются использовать её для серийного производства мелких деталей, игнорируя динамические нагрузки. Станина, не рассчитанная на частую смену оснастки и высокие обороты шпинделя без должного демпфирования, начинает резонировать. Звук станка меняется, появляется характерный гул. Это первый звоночек.
Ценовой анализ: сколько реально стоит качественное основание?
Давайте перейдем к самому болезненному — деньгам. В начале 2026 года рынок стабилизировался после шоков предыдущих лет, но цены остаются высокими из-за курса юаня и стоимости логистики. Не верьте объявлениям на досках бесплатных объявлений, где станину предлагают за 150-200 тысяч рублей. Это цена лома, а не готового изделия с обработанными направляющими.
Реальная стоимость новой станины для CK61160TX варьируется в зависимости от комплектации:
- Базовая отливка (без обработки): от 450 000 до 600 000 рублей. Подходит только если у вас есть свой огромный парк станков для финишной обработки.
- Станина с термически обработанными направляющими: от 850 000 до 1 200 000 рублей. Самый ходовой вариант для ремонтных служб.
- Комплект «под ключ» (со стойками, кожухами и системой СОЖ): от 1 500 000 рублей и выше.
Почему такой разброс? Всё дело в технологии закалки направляющих. Высокочастотная закалка (TVCH) дает твердость до 55-60 HRC, что критически важно для долговечности. Дешевые аналоги часто имеют поверхностную твердость не более 40 HRC, что означает быстрый износ и потерю точности уже через год интенсивной смены.
Также стоит учитывать стоимость доставки до вашего региона. Доставка тяжеловесного груза (вес станины CK61160TX достигает 3-4 тонн) из Китая или даже со складов в Москве в регионы Дальнего Востока может добавить еще 15-20% к итоговой смете. Некоторые заводы включают это в цену, другие — нет. Всегда уточняйте условие поставки: EXW, FCA или DDP до вашего цеха.
Таблица сравнения предложений на рынке РФ (Данные 2026)
Чтобы вы не запутались в маркетинговых уловках, я свел основные параметры предложений от разных типов поставщиков в одну таблицу. Обратите внимание на гарантию — это главный индикатор уверенности продавца в своем товаре.
| Тип поставщика | Средняя цена (руб.) | Срок поставки | Гарантия | Риск скрытых дефектов |
|---|---|---|---|---|
| Официальный дилер завода (Китай/РФ) | 1 100 000 – 1 400 000 | 45-60 дней | 24 месяца | Низкий |
| Крупный российский склад (готовое наличие) | 1 300 000 – 1 600 000 | 3-7 дней | 12 месяцев | Средний (зависит от условий хранения) |
| Серый импорт (через третьи страны) | 700 000 – 900 000 | 20-30 дней | 3-6 месяцев (формально) | Высокий |
| Восстановленная б/у станина | 400 000 – 600 000 | 14 дней | Нет / 1 месяц | Критический |
Как видите, экономия на «сером» импорте может обернуться полным отсутствием поддержки. Если у вас лопнет корпус в районе крепления шпиндельной бабки, серый поставщик просто исчезнет из чатов. Официалы же обязаны реагировать, особенно если контракт заключен правильно.
Заводы-производители: кто действительно делает качество?
В кругах технологов давно идет спор: какой завод лучше? В 2026 году ландшафт изменился. Традиционные гиганты вроде Dalian Machine Tool Group (DMTG) продолжают держать марку, но их сроки загрузки огромны. Заказ станины у них может растянуться на полгода.
С другой стороны, появились новые игроки из провинции Шаньдун и Хэбэй, которые агрессивно демпингуют. Их продукция часто маркируется как «премиум», но на деле это компромисс. Мое личное наблюдение: для станков типа CK61160TX лучше искать производителей, специализирующихся именно на тяжелом литье, а не на сборке станков в целом. Узкая специализация часто означает лучший контроль качества отливок.
Среди российских предприятий также есть те, кто освоил выпуск аналогов. Да, они дороже китайских на 20-30%, но вы получаете металл, адаптированный к нашим морозам и нашей системе ОТК. Локализация производства станин в Татарстане и на Урале набирает обороты. Если бюджет позволяет, я настоятельно рекомендую рассмотреть вариант с российским литьем. Логистика проще, претензии предъявлять легче, и нет проблем с валютным контролем.
Но есть нюанс. Российские заводы часто используют старые формы и модели. Проверьте чертежи! Иногда габариты крепежных отверстий могут отличаться от оригинального китайского станка на пару миллиметров. Это мелочь, которая может остановить монтаж на недели, пока вы будете искать переходные пластины или сверлить новые отверстия (что категорически не рекомендуется делать со станиной без согласования с технологом).
На что смотреть при приемке: чек-лист главного инженера
Представьте, что фура приехала. Вы подписываете накладную. Стоп. Не торопитесь. Вот список того, что нужно проверить до того, как водитель уедет:
- Визуальный осмотр на предмет трещин: Особенно в углах окон жесткости и местах перехода толщин стенок. Используйте лупу. Даже микротрещина под краской — повод для возврата.
- Геометрия направляющих: Приложите поверочную линейку. Просвет не должен превышать допусков, указанных в паспорте (обычно не более 0,02 мм на длине 1000 мм для прецизионных классов).
- Комплектность: Часто забывают положить скребки для очистки направляющих, масленки или защитные кожухи. Потом докапываться сложно.
- Маркировка: Соответствует ли номер отливки номеру в сопроводительных документах? Это важно для отслеживания партии в случае брака.
И еще один совет, который может показаться странным. Понюхайте краску. Да, серьезно. Дешевые китайские поставщики иногда используют краски с высоким содержанием растворителей, которые не успевают высохнуть полностью перед упаковкой в полиэтилен. Внутри ящика образуется конденсат, и станина приходит с очагами коррозии под слоем свежей краски. Качественное изделие пахнет нейтрально или слегка маслом консервационным.
Проблема совместимости: миф об универсальности
Многие считают, что станина для CK61160TX универсальна для всей серии 61xx. Это опасное заблуждение. Модификации TX, Z, K могут иметь различия в расположении каналов для подачи СОЖ, креплении ходовых винтов и даже в высоте центров. Замена станины на «похожую» без тщательного замера приведет к тому, что суппорт просто не встанет в нужные координаты, или ходовой винт будет заклинивать.
В 2026 году участились случаи, когда на станки устанавливают станины от моделей с меньшим диаметром обработки (например, от CK61100), пытаясь сэкономить. Внешне они похожи, но жесткость недостаточна. При обработке детали диаметром 150 мм такая станина начнет вибрировать, как струна. Результат — плохое качество поверхности и быстрый износ подшипников шпинделя.
Всегда запрашивайте чертеж общей компоновки (General Arrangement Drawing) у продавца и сравнивайте его с паспортом вашего старого станка. Ключевые точки: расстояние между центрами, высота оси шпинделя над основанием, шаг резьбы крепежных болтов.
Перспективы рынка: чего ждать в конце 2026 года?
Прогнозировать рынок станкостроения сейчас неблагодарное дело, но тренды очевидны. Цены на чугунное литье будут расти вслед за энергоносителями. Китайские заводы переходят на более автоматизированное производство, что снижает брак, но повышает начальную стоимость оборудования. Ожидается дефицит крупных отливок в первом квартале из-за плановых ремонтов печей у ряда производителей.
Российский рынок будет двигаться в сторону создания буферных складов. Дилеры, которые смогут держать на складе 5-10 штук станин популярных моделей, получат огромное преимущество. Время ожидания стало важнее цены. Простой станка стоимостью в миллионы рублей из-за отсутствия запчасти за полмиллиона — это убытки, которые руководство не простит.
Также стоит ожидать появления большего количества предложений по восстановлению старых станин с использованием современных полимербетонов. Это технология, когда трещины и изношенные места заполняются специальным составом, который по жесткости превосходит чугун. Для некоторых задач это может стать отличной альтернативой покупке нового изделия, но только если работу выполняют сертифицированные специалисты.
Подводя итог, скажу прямо: покупка станины для CK61160TX в 2026 году — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. Проверяйте сертификаты, требуйте фотоотчеты производства, настаивайте на правильной упаковке. И помните, что хорошая станина служит десятилетиями, если с ней обращаются уважительно. Плохая же станет источником головной боли уже через месяц. Выбор за вами, но цена ошибки слишком высока.